Czym jest wózek widłowy reach truck i czym różni się od „zwykłego” wózka?
Konstrukcja i zasada działania reach trucka
Wózek widłowy reach truck to specjalistyczny wózek magazynowy zaprojektowany przede wszystkim do obsługi regałów wysokiego składowania w wąskich korytarzach. Jego kluczową cechą jest wysuwany maszt (reach), który pozwala operatorowi podjechać wózkiem blisko regału z wysuniętym masztem, a w czasie jazdy „schować” ładunek bliżej środka wózka. Dzięki temu zasięg roboczy jest duży, ale sam pojazd pozostaje stosunkowo krótki i zwrotny.
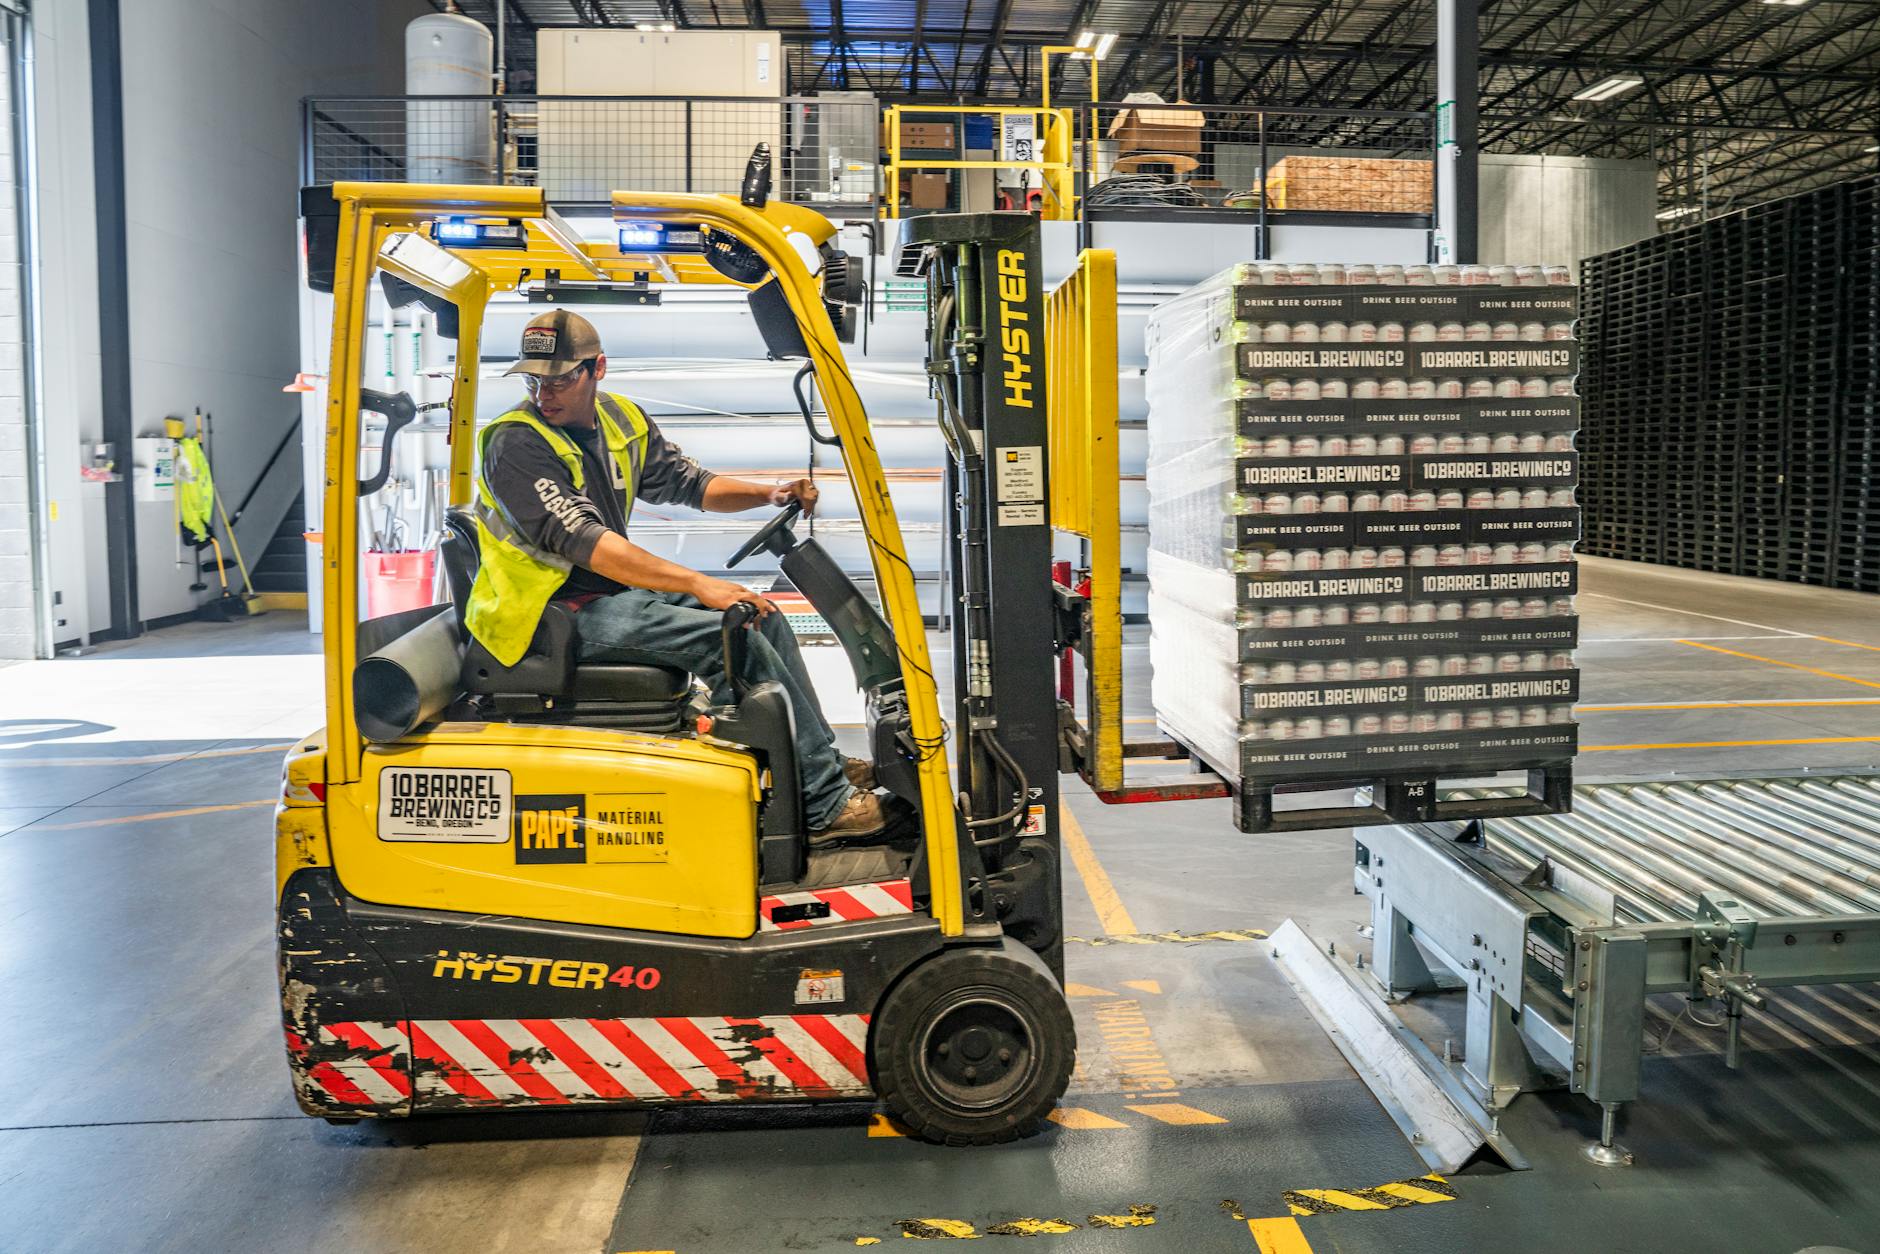
Operator najczęściej siedzi bokiem do kierunku jazdy (pozycja boczna), co ułatwia manewry w wąskich korytarzach i poprawia widoczność wideł przy podejmowaniu ładunku. W przeciwieństwie do klasycznego wózka czołowego, reach truck porusza się głównie po równej, twardej posadzce magazynowej – nie jest przeznaczony do pracy w terenie, na placach składowych czy na nierównym betonie.
Typowy reach truck charakteryzuje się:
wysokością podnoszenia dochodzącą nawet do kilkunastu metrów,
stosunkowo niewielkim promieniem skrętu,
zasilaniem elektrycznym (bateria trakcyjna),
układem kół przystosowanym do gładkiej posadzki,
zaawansowanymi systemami wspomagającymi pracę na wysokości.
Maszt reach trucka może być wysuwany do przodu (aby sięgnąć do palety w regale), a w czasie przejazdu cofany, co znacząco poprawia stabilność i ogranicza długość pojazdu. Różni się to od konstrukcji wózka czołowego, w którym maszt jest sztywno połączony z ramą i zawsze „wystaje” do przodu na stałą odległość.
Najważniejsze różnice względem wózka czołowego i bocznego
Porównując reach trucka z klasycznym wózkiem czołowym oraz bocznym, dobrze widać, że każdy z tych wózków został zaprojektowany do innego środowiska pracy. Błąd zaczyna się tam, gdzie ktoś próbuje traktować je jako uniwersalne zamienniki.
Wózek czołowy (frontowy) jest najbardziej „uniwersalny” – może pracować zarówno w magazynie, jak i na zewnątrz, ma większy prześwit i zwykle szersze opony. Sprawdza się przy załadunku tirów z placu, manipulacji na rampach, przewożeniu palet na dłuższych dystansach. Jest jednak dłuższy, a jego promień skrętu większy, dlatego w wąskich alejkach wysokiego składowania szybko okazuje się nieefektywny.
Wózek boczny z kolei został stworzony głównie z myślą o długich ładunkach (profile, rury, płyty). Ładunek spoczywa z boku wózka, a maszyna porusza się „bokiem” do kierunku wideł. Świetnie nadaje się do wąskich korytarzy przy regałach dłużycowych, ale jest rzadko stosowany w typowych magazynach paletowych z europaletami i regałami rzędowymi.
Reach truck znajduje się więc trochę „pomiędzy”: jest ściśle magazynowy jak wózek systemowy, ale mniej specjalistyczny, bardziej uniwersalny w ramach samego magazynu. Może obsługiwać różne typy regałów (rzędowe, wjezdne, drive-in, czasem push-back) i różne typy palet, o ile przestrzeń robocza i posadzka na to pozwalają.
Z punktu widzenia operatora reach truck pracuje inaczej niż wózek czołowy. Po pierwsze, operator siedzi bokiem do kierunku jazdy – dla wielu osób początkowo jest to nienaturalne, ale po przyzwyczajeniu poprawia kontrolę nad ładunkiem i zmniejsza konieczność częstego skręcania głową. Po drugie, promień skrętu reach trucka jest bardzo mały, co pozwala zawracać w wąskich korytarzach, niemal „w miejscu”.
Prędkości jazdy i podnoszenia są zwykle dostosowane do pracy w magazynie – chodzi o kompromis między wydajnością a bezpieczeństwem. Nowoczesne reach trucki często mają systemy zarządzające prędkością w zależności od wysokości masztu, ciężaru ładunku czy kąta skrętu kół.
Ergonomia stoi na stosunkowo wysokim poziomie: wygodne fotele, podłokietniki z joystickami, regulowane kolumny sterownicze, niskie wejście. To ważne przy pracy w trybie wielozmianowym, gdy operatorzy spędzają na wózku większość dnia. W wózku czołowym ergonomia bywa różna – w prostszych modelach komfort jest wyraźnie niższy niż w typowym reach trucku z „magazynowej” półki.
Mit: „reach truck to po prostu wózek do wysokiego składowania”
Popularne uproszczenie głosi, że „reach truck równa się wózek do wysokiego składowania”. Rzeczywistość jest bardziej złożona. Wysokie regały to warunek konieczny, ale nie wystarczający. Aby reach truck miał sens, potrzebne są jeszcze:
odpowiednio wąskie, ale jednocześnie równe i dobrze rozplanowane korytarze,
stabilna, nieuszkodzona posadzka (bez dużych spadków, ubytków, „garbów”),
przemyślany system składowania, który wykorzysta potencjał wysokości.
Zdarza się, że magazyn ma regały na 9–10 metrów, a mimo to reach truck jest kompletnie nieefektywny, bo korytarze są zbyt szerokie, ruch mieszany z wózkami czołowymi generuje korki, a układ regałów nie pasuje do logiki pracy. Odwrotnie, stosunkowo niewielki, ale wysoki i dobrze ułożony magazyn potrafi wycisnąć z reach trucków dużo więcej niż ogromna, ale źle zaprojektowana hala.
Dla kogo reach truck ma sens – typy magazynów i profili działalności
Magazyny wysokiego składowania i wąskie korytarze
Reach truck zaczyna mieć ekonomiczny sens wtedy, gdy magazyn rzeczywiście „idzie w górę”. Kluczowe parametry to:
wysokość regałów – praktycznie od ok. 7–8 metrów w górę reach truck zaczyna ujawniać przewagę nad wózkiem czołowym,
szerokość korytarzy – im węższe (ale nadal zgodne z wymaganiami bezpieczeństwa), tym bardziej opłaca się wózek o małym promieniu skrętu,
gęstość składowania – im wyższa liczba miejsc paletowych na dany metr kwadratowy powierzchni, tym widoczniejsza korzyść.
W magazynie, w którym regały kończą się na 4–5 metrach, a korytarze są szerokie, często wystarczy wózek czołowy lub prosty wózek wysokiego składowania z masztem wysuwanym, ale mniej specjalistyczny niż typowy reach truck. Z kolei tam, gdzie standardem są trzy, cztery, a nawet pięć poziomów palet, wysoki reach truck z masą systemów wspierających może okazać się jedyną rozsądną opcją.
Dobrym wskaźnikiem jest też liczba palet na jednym poziomie wysokości. Jeśli wysoki poziom służy jedynie do „odstawienia nadwyżek” i rzadko jest ruszany, inwestycja w drogi reach truck z pełnym pakietem technologii może się nie zwrócić. Ale jeśli wysokie poziomy są intensywnie eksploatowane, wózek, który sprawnie i bezpiecznie sięga na 10–12 metrów, zaczyna zarabiać na siebie każdego dnia.
Branże, które korzystają najczęściej z reach trucków
Reach trucki najczęściej spotyka się w branżach, w których:
towar jest składowany paletowo lub w pojemnikach,
magazyn jest ściśle wewnętrzny (mało pracy na zewnątrz),
potrzebna jest wysoka rotacja i szybkie kompletacje.
Do typowych użytkowników należą:
Logistyka kontraktowa i operatorzy 3PL – firmy obsługujące wielu klientów w jednym magazynie, często o różnorodnym asortymencie. Tu liczy się każdy metr kwadratowy i każda sekunda ruchu palety. Reach truck umożliwia zagęszczenie miejsc paletowych i szybkie dotarcie na wysokie poziomy.
E‑commerce – sklepy internetowe i centra fulfillmentu operują ogromną liczbą SKU (indeksów), często o zróżnicowanych gabarytach. Wysokie regały i wąskie korytarze to standard, a reach trucki są jednym z podstawowych narzędzi zasilających strefy kompletacji.
FMCG i centra dystrybucji sieci handlowych – produkty szybko rotujące, duże wolumeny, częste dostawy do sklepów. Reach trucki obsługują zarówno strefy buforowe, jak i wysokie regały z towarem bieżącym, zapewniając płynność przepływu.
Farmacja i branże wymagające kontroli warunków – w chłodniach i mroźniach, gdzie każdy metr sześcienny jest drogi w utrzymaniu, reach trucky pozwalają składować maksymalnie wysoko, minimalizując powierzchnię posadzki, którą trzeba chłodzić.
Rotacja towaru i intensywność pracy
Reach truck jest z definicji maszyną do intensywnej pracy. Tam, gdzie w ciągu dnia wykonuje się niewiele ruchów, a większość z nich dotyczy niższych poziomów regałów, może się okazać, że drogi, wyspecjalizowany wózek zwyczajnie się nudzi.
Im wyższa rotacja palet – szczególnie z wyższych poziomów – tym większa szansa, że reach truck „odrobi” swój koszt. Dotyczy to zwłaszcza magazynów, które pracują w systemie:
dwuzmianowym lub trzyzmianowym,
z dużą liczbą dostaw i wysyłek w ciągu doby,
z częstym sięganiem po towar z wysoko położonych miejsc.
Jeżeli struktura obrotu jest taka, że zdecydowana większość pobrań odbywa się z poziomu „0” lub pierwszego poziomu, a wyższe poziomy służą tylko jako rezerwa, warto przeliczyć, czy ta rezerwa rzeczywiście wymaga reach trucka. Niekiedy wystarczy jeden wózek reach truck obsługujący rzadkie przestawienia, a główną pracę na niższych poziomach wykonują tańsze wózki czołowe lub wózki systemowe dedykowane kompletacji.
Przykład: magazyn regionalny sieci sklepów
Magazyn regionalny sieci sklepów ma regały wysokiego składowania na 10 metrów, z trzema poziomami nośnymi powyżej poziomu zerowego. Do tej pory korzystano głównie z wózków czołowych, które obsługiwały zarówno strefę przyjęć, jak i regały. Korytarze między regałami musiały mieć sporą szerokość, aby wózki czołowe mogły swobodnie manewrować.
Po wdrożeniu reach trucków:
szerokość korytarzy między regałami można było zmniejszyć,
zwiększono liczbę rzędów regałów, a więc liczbę miejsc paletowych,
pobrania z wysokich poziomów stały się szybsze i bezpieczniejsze,
wózki czołowe zostały „wypchnięte” głównie do pracy na zewnątrz i na rampie.
Nie oznacza to, że reach truck zastąpił całkowicie wózki czołowe. Zmienił jednak podział zadań: wózki czołowe obsługują strefy przyjęć i wysyłek, a reach trucky koncentrują się na gęstym, wysokim składowaniu. Korzyść ekonomiczna przyszła zarówno z większej liczby miejsc paletowych w tej samej hali, jak i z krótszego czasu operacji na regałach.
Mit bywa taki, że „jak już wchodzimy w reach trucki, to wszędzie”. Rzeczywistość zwykle kończy się na modelu mieszanym: reach truck wchodzi tam, gdzie metr przestrzeni jest najdroższy i gdzie liczy się wysoka rotacja, a klasyczne wózki czołowe zostają przy rampach, placu zewnętrznym i prostych przeładunkach. Dobrze skonfigurowany park maszyn to nie katalog jednego typu wózka, tylko rozsądny podział ról pomiędzy różnymi rozwiązaniami.
Przy projektowaniu takiego układu opłaca się spojrzeć nie tylko na „tu i teraz”, ale też na scenariusze rozwoju. Jeżeli magazyn ma w perspektywie 2–3 lat zagęszczenie regałów lub dobudowę antresoli, reach truck wprowadzony już dziś może z czasem przejąć większą część zadań, nie wymagając kolejnych, kosztownych zmian. Odwrotnie, kupowanie floty reach trucków tylko dlatego, że „wszyscy tak robią”, w magazynie o niskich regałach i sporadycznej pracy na wysokości, zwykle kończy się narzekaniem na koszty serwisu i niewykorzystane możliwości.
Dla wielu firm punktem zwrotnym bywa pierwsza poważna analiza przepływów: ile realnie jest cykli na godzinę, z jakich poziomów odbywa się większość pobrań, jakie są wąskie gardła przy kompletacji. Często dopiero wtedy wychodzi, że nie brakuje „rąk do pracy”, tylko sprzęt jest źle dobrany do zadań. Reach truck, dobrze wpasowany w układ regałów i organizację zmian, potrafi zdjęć z ludzi najbardziej uciążliwą część pracy na wysokości i przyspieszyć obieg palet bez rewolucji kadrowej.
Ostatecznie reach truck nie jest ani magicznym lekarstwem na każdy magazynowy problem, ani przereklamowanym gadżetem „dla bogatych”. To narzędzie, które sprawdza się tam, gdzie hala rzeczywiście pracuje w górę, a każdy dodatkowy poziom nośny to realna oszczędność powierzchni lub szansa na obsłużenie większej liczby zleceń. Gdy połączy się sensowną konstrukcję regałów, dobrze dobrane parametry techniczne i przeszkoloną obsługę, reach truck przestaje być kosztem, a zaczyna działać jak cichy wspólnik, który codziennie zarabia na utrzymanie całego magazynu.
Kiedy reach truck się opłaca? Kluczowe kryteria ekonomiczne
Całkowity koszt posiadania zamiast samej ceny zakupu
Pierwszym odruchem przy wyborze reach trucka jest porównanie cen katalogowych. Tymczasem o opłacalności decyduje całkowity koszt posiadania (TCO), czyli suma:
ceny zakupu lub leasingu,
kosztów eksploatacji (energia, opony, widły, części eksploatacyjne),
serwisu planowego i nieplanowych napraw,
kosztów przestojów (w tym pracy ludzi, którzy czekają na wózek),
utraconych korzyści – np. niewykorzystanej wysokości hali.
Mit bywa prosty: „reach truck jest drogi, więc się nie opłaca”. Rzeczywistość jest mniej czarno‑biała – w wysokim magazynie wózek tańszy w zakupie potrafi być droższy w codziennej pracy, bo wymusza szersze korytarze, więcej przejazdów i większą liczbę jednostek sprzętu.
Przeliczenie metrów sześciennych na złotówki
Hala magazynowa kosztuje niezależnie od tego, czy składuje się na 4, czy na 11 metrów. Różnica polega na tym, ile palet daje się „upchnąć” nad posadzką. Punkt wyjścia do analizy jest prosty:
ile obecnie jest miejsc paletowych na danej powierzchni,
ile dodatkowych poziomów nośnych da się wprowadzić przy zastosowaniu reach trucków,
jak zmieni się liczba miejsc paletowych po zwężeniu korytarzy.
Jeśli modernizacja układu (regały + reach truck) daje kilkanaście–kilkadziesiąt procent więcej miejsc paletowych bez powiększania hali, da się to szybko przeliczyć na korzyść: mniejsza potrzeba wynajmu zewnętrznych magazynów, rzadsze „przeładunki pośrednie”, brak ekspresowego wynajmu dodatkowej powierzchni w sezonie. W wielu firmach właśnie w tych punktach „uciekają” największe pieniądze.
Cykle na godzinę i czas pracy wózka
Reach truck zarabia wtedy, gdy pracuje. Kluczowe jest więc, ile pełnych cykli paletowych (pobranie + odstawienie) jest w stanie zrobić w godzinę w realnych warunkach, a nie tylko w folderze producenta. Do twardego rachunku potrzeba kilku danych:
średniej odległości między strefą przyjęć/kompletacji a regałami,
wysokości, z jakiej najczęściej pobierany jest towar,
typowej liczby cykli w godzinie dla obecnego parku maszyn,
rzeczywistego czasu pracy wózka na zmianę (odjęte przerwy, przejazdy puste, czynności pomocnicze).
Dopiero na tym tle widać, czy szybszy, lepiej wyposażony reach truck podniesie wydajność o kilka, czy o kilkadziesiąt procent. Różnica między 20 a 24 cyklami na godzinę może wydawać się kosmetyczna, ale w skali miesiąca i kilku wózków przekłada się na setki dodatkowych obsłużonych palet – bez zatrudniania nowych operatorów.
Okres zwrotu z inwestycji
Reach truck nie jest celem samym w sobie – ma się zwrócić w określonym czasie. Najprostsze podejście to policzenie, w ilu latach (lub miesiącach) maszyna „spłaci się” poprzez:
zwiększenie liczby obsługiwanych palet,
zmniejszenie kosztów zewnętrznego składowania,
redukcję liczby wózków lub zmian roboczych,
spadek odsetka uszkodzeń towaru i regałów.
W praktyce dobre projekty układu magazynu z reach truckami często zamykają się w okresie zwrotu na poziomie 2–4 lat. Jeżeli kalkulacja pokazuje, że inwestycja zacznie się zwracać dopiero po 7–8 latach, zwykle oznacza to, że albo reach truck jest zbyt „wypasiony” jak na profil pracy, albo magazyn nie wykorzystuje w ogóle jego potencjału (zbyt niskie regały, mało pracy na wysokości).
Koszty energii: akumulatory kwasowe vs litowo‑jonowe
Kolejnym elementem układanki jest sposób zasilania. Coraz częściej przy reach truckach staje się przed wyborem: bateria kwasowo‑ołowiowa czy litowo‑jonowa. Z ekonomicznego punktu widzenia różnice są następujące:
baterie kwasowe – niższy koszt zakupu, konieczność wydzielonej ładowalni, dłuższe ładowanie, okresowe uzupełnianie wody, w praktyce potrzebne są często 2–3 baterie na wózek przy pracy wielozmianowej,
baterie litowo‑jonowe – wyższy koszt startowy, brak konieczności wymiany baterii (ładujemy w przerwach), krótszy czas ładowania, niższe koszty obsługi, mniejsze straty energii przy ładowaniu.
Jeśli reach truck ma pracować kilka godzin na jedną zmianę, bez ekstremalnej intensywności, klasyczna bateria kwasowa zwykle wygrywa prostotą i ceną. W magazynie 2–3‑zmianowym, z krótkimi oknami na ładowanie, lit ma często lepszą ekonomię w perspektywie kilku lat, mimo wyższej ceny zakupu. Mit jest taki, że „lit to fanaberia dla dużych graczy” – tymczasem przy dużym obciążeniu to często jedyny sposób, by uniknąć kosztownego parku baterii i całej logistyki ich wymiany.
Koszty serwisu i dostępność części
Przy planowaniu inwestycji w reach trucki rzadko zadaje się proste, ale kluczowe pytania:
jaki jest średni czas reakcji serwisu producenta w danym regionie,
czy podstawowe części (rolki, łańcuchy, czujniki) są dostępne „od ręki”,
jakie są typowe koszty przeglądów okresowych,
czy firma posiada własny dział utrzymania ruchu, który może wykonywać część prostych czynności.
Dwa reach trucki o podobnej cenie zakupu mogą dramatycznie różnić się kosztami utrzymania w ruchu. Gdy jeden serwisuje się w lokalnym oddziale producenta, a drugi wymaga tygodniowego oczekiwania na części, różnica w przestojach bywa większa niż oszczędność na fakturze zakupowej.
Ryzyko uszkodzeń i „koszt błędu” operatora
Im wyżej pracuje reach truck, tym droższy staje się każdy błąd operatora. Oprócz oczywistych kwestii bezpieczeństwa dochodzą elementy stricte finansowe:
uszkodzone palety i towar,
naprawy regałów wysokiego składowania,
przestoje całych korytarzy z powodu konieczności kontroli konstrukcji.
Wyposażenie reach trucka w systemy wspomagające (kamera na widłach, wskaźnik wysokości, pozycjonowanie) bywa postrzegane jako „zbędny luksus”. A jednak kilka tysięcy złotych wydane na takie rozwiązania może oszczędzić pojedynczą, ale bardzo kosztowną kolizję z regałem i serię reklamacji do klientów. Tam, gdzie wózek pracuje wysoko, oszczędzanie na prostych systemach wsparcia jest typowym przykładem pozornej oszczędności.
Model finansowania: zakup, leasing, wynajem
Opłacalność reach trucka zależy też od tego, jak jest finansowany. Do dyspozycji są praktycznie trzy drogi:
zakup za gotówkę – pełna kontrola nad maszyną, korzystny przy długim okresie użytkowania i stabilnej sytuacji firmy,
leasing operacyjny lub finansowy – rozłożenie kosztów w czasie, łatwiejsze dopasowanie do okresu zwrotu z inwestycji,
wynajem krótko‑ lub długoterminowy – dobre rozwiązanie w sezonach szczytowych, przy projektach czasowych lub testowaniu nowego rozwiązania bez wiązania się na lata.
Nie zawsze najbardziej „ekonomiczny” jest zakup. Gdy firma nie ma pewności co do wolumenu pracy w perspektywie 2–3 lat, opłaca się zacząć od wynajmu lub leasingu, równolegle zbierając realne dane o obciążeniu. Taki okres próbny często weryfikuje wyobrażenia o tym, ile wózków potrzeba i jakie parametry są faktycznie używane.
Źródło: Pexels | Autor: Berna
Kluczowe parametry techniczne reach trucka, które wpływają na wybór
Udźwig znamionowy i charakterystyka obciążenia
Podstawowym parametrem jest udźwig, ale nie ten „z tabliczki”, tylko realny udźwig na konkretnych wysokościach. Producenci podają udźwig znamionowy zwykle dla:
ustalonej wysokości podnoszenia (niższej niż maksymalna),
standardowego osprzętu (bez dodatkowych chwytaków czy przedłużek wideł).
Jeśli w magazynie pojawiają się palety niestandardowe, dłuższe ładunki, czy towar wystający poza zarys palety, środek ciężkości przesuwa się do przodu. W praktyce oznacza to spadek udźwigu na wysokości. Wybór reach trucka „na styk” pod katalogowy udźwig bywa później źródłem frustracji – niby wszystko się zgadza, ale na wyższe poziomy nie da się bezpiecznie odkładać cięższych palet.
Rozsądne podejście zakłada niewielki margines bezpieczeństwa w górę, szczególnie gdy profil ładunków ma się w kolejnych latach zmieniać (np. przewidywane wejście na nowe grupy produktowe, cięższe opakowania zbiorcze).
Wysokość podnoszenia i stabilność na górnych poziomach
Maksymalna wysokość podnoszenia jest kluczowa, ale nie wystarczy kierować się tylko jedną liczbą z katalogu. Liczą się także:
wysokość do dolnej krawędzi ostatnej belki regału,
rezerwa potrzebna na swobodną pracę wideł nad paletą,
wymagana wysokość przejazdu (np. pod antresolami, bramami, instalacjami).
Im wyżej sięga reach truck, tym bardziej na pierwszy plan wychodzi stabilność masztu i komfort operatora. Przy 10–12 metrach każde zachwianie ładunkiem jest nieprzyjemne i spowalnia pracę – operator odruchowo porusza się ostrożniej, wydłużając cykl. Dlatego przy bardzo wysokim składowaniu sens mają maszty z rozwiązaniami redukującymi drgania i systemy wspomagające pozycjonowanie na wysokości.
Kompaktowość, promień skrętu i szerokość korytarza
Kolejnym parametrem jest szerokość korytarza roboczego, w którym wózek jest w stanie obrócić się i pobrać paletę z regału. Dla reach trucków liczy się:
długość całkowita wózka (bez wideł),
promień skrętu,
szerokość wózka,
rodzaj opon i układ jezdny.
Projektując nowy magazyn, opłaca się dobrać reach truck do planowanej szerokości korytarza, a nie odwrotnie. W halach już istniejących, z gotowym układem regałów, często wychodzi na jaw, że wózek „na papierze” się mieści, ale w praktyce przy realnych tolerancjach regałów, wystających paletach i słupach konstrukcyjnych brakuje 20–30 cm na bezpieczny manewr. Tu pomaga wizyta producenta lub integratora, który potrafi przełożyć suche wymiary z dokumentacji na zachowanie wózka w realnym korytarzu.
Prędkość jazdy i podnoszenia a profil pracy
Producenci prześcigają się w podawaniu maksymalnych prędkości jazdy i podnoszenia. W praktyce nie zawsze najszybszy wózek jest najlepszy. Liczy się:
bezpieczna prędkość w realnych warunkach ruchu wewnętrznego (krzyżujące się trasy, piesi),
czas rozpędzania i hamowania (z ładunkiem i bez),
płynność pracy masztu – zwłaszcza przy dojeżdżaniu do ostatnich centymetrów.
W halach, gdzie ruch jest gęsty, bardziej opłaca się wózek, który oferuje rozsądne prędkości, ale wyższy komfort i precyzję pracy, niż „rakieta” na prostych odcinkach, którą i tak trzeba software’owo ograniczyć, by nie narażać pracowników. Szybkość jazdy ma znaczenie głównie tam, gdzie odległości między strefami są duże i wózek sporo czasu spędza w przejeździe.
Typ masztu i widoczność
Reach trucki różnią się konstrukcją masztu: szerokością, ilością sekcji, rozwiązaniami poprawiającymi widoczność. Dla operatora krytyczne są:
dobra widoczność przez maszt na widły przy pracy na niskich poziomach,
czytelne odniesienie przy wjeżdżaniu w gniazda paletowe wysoko,
brak „martwych stref” zasłanianych przez elementy konstrukcyjne.
rozmieszczenie przewodów hydraulicznych i łańcuchów – im mniej zasłaniają „kadr” operatora, tym łatwiej uniknąć przypadkowych uderzeń w regał lub towar.
Częsty mit: „każdy maszt wysokiego składowania będzie się ruszał, więc i tak nic z tym nie zrobisz”. Rzeczywistość jest taka, że różnice między modelami są wyraźne – od sztywności konstrukcji, przez jakość prowadnic, po systemy tłumienia drgań. Dobrze dobrany maszt skraca realny czas cyklu, bo operator nie musi czekać, aż ładunek „przestanie falować”, zanim wjedzie w gniazdo paletowe. Przy kilkuset cyklach dziennie ten „drobiazg” układa się w dodatkową zmianę pracy w skali miesiąca.
Przy oględzinach reach trucka nie wystarczy spojrzeć na dane katalogowe. Lepiej poprosić o demonstrację przy maksymalnej wysokości, z realnym ładunkiem i w warunkach zbliżonych do docelowych. Dopiero wtedy widać, jak naprawdę zachowuje się maszt, jaka jest widoczność przy podjeżdżaniu do regału i czy operator ma możliwość wygodnego „doglądania” wideł z kamery lub lustra. Krótki test w pustej hali, bez regałów, zwykle maskuje to, co potem wychodzi w codziennej eksploatacji.
Do tego dochodzi ergonomia kabiny: regulacja fotela, ustawienie kolumny kierownicy, rozmieszczenie joysticków, a także jakość oświetlenia roboczego. Na papierze może to wyglądać jak detal, ale przy pracy na trzy zmiany „sztywny” fotel czy słabo podświetlone pole odkładcze szybko przekładają się na błędy i zmęczenie. Mit, że operator „i tak się przyzwyczai”, kończy się większą rotacją załogi i spadkiem wydajności po kilku godzinach zmiany.
Dobrze dobrany reach truck to w praktyce kompromis między udźwigiem, wysokością, manewrowością, komfortem pracy i całkowitym kosztem posiadania. Jeśli te elementy są spięte z realnym profilem magazynu – a nie z katalogowym „maksimum możliwości” – wózek szybko przestaje być tylko wydatkiem i zaczyna działać jak stabilne narzędzie do podnoszenia przepustowości, jakości obsługi i bezpieczeństwa całego łańcucha logistycznego.
Integracja reach trucków z infrastrukturą magazynu
Regały, posadzka i instalacje – co musi „udźwignąć” reach truck
Częsty błąd: reach truck kupowany jest jako pierwszy, a dopiero potem dostosowuje się do niego resztę magazynu. Kolejność powinna być odwrotna – najpierw analiza regałów, posadzki i instalacji, potem dobór konkretnego modelu.
Przy regałach kluczowe są:
głębokość gniazd paletowych – przy węższych gniazdach trudniej manewrować paletą na dużej wysokości,
tolerancje montażowe – „bananowe” lub pochylone słupy regałów dramatycznie zmniejszają komfort jazdy na wysokości,
dokładność oznaczeń – przejrzyste oznakowanie poziomów i gniazd ogranicza czas poszukiwań i liczbę korekt ruchu masztu.
Posadzka powinna być nie tylko „utwardzona”, ale przede wszystkim równa i nośna. Mit: „reach truck da sobie radę na każdej posadzce, byle nie było dziur”. Rzeczywistość jest taka, że nawet niewielkie garby i zapadnięcia powodują kołysanie masztu, które przy 10 metrach wysokości urasta do rozmiaru konkretnego problemu. Do tego dochodzi kwestia nośności – koncentracja obciążeń pod kołami wózka jest dużo wyższa niż przy ruchu pieszym czy nawet lekkich busów.
Instalacje podwieszane (sprinklery, oświetlenie, trasy kablowe) również wchodzą do gry. Konieczny jest margines bezpieczeństwa między maksymalną wysokością roboczą masztu a najniższym elementem instalacji. Zdarza się, że w dokumentacji wszystko się zgadza, ale po kilku latach ktoś dołożył nową linię kablową „na szybko” i reach truck nagle zaczyna „haczyć” o przewody. Dlatego przed wyborem wyższego masztu opłaca się zrobić rzetelny audyt przestrzeni, a nie opierać się na planach sprzed kilku modernizacji hali.
Organizacja ruchu wewnętrznego i stref bezpieczeństwa
Reach truck swoje możliwości pokazuje dopiero tam, gdzie ruch jest uporządkowany. Bez tego każda inwestycja w „szybszy” sprzęt kończy się ograniczeniami prędkości i frustracją operatorów.
Na etapie projektowania warto poukładać kilka rzeczy:
jednokierunkowe korytarze – eliminują mijanki w wąskich przejściach,
wydzielone trasy pieszych z fizycznymi barierami tam, gdzie to możliwe,
strefy buforowe przed regałami wysokiego składowania, gdzie wózek może spokojnie skorygować pozycję lub obrócić paletę.
Mit: „wystarczy dobre przeszkolenie operatorów i nie potrzeba malować linii ani stawiać barierek”. W praktyce przy rotacji pracowników, pracy zmianowej i presji czasu to układ trasy, oznaczenia i bariery techniczne są pierwszą linią obrony, a szkolenie dopiero drugą.
Przy większej flocie reach trucków dobrze się sprawdza także strefowanie prędkości – inne limity w głównych korytarzach, inne w strefie kompletacji czy przy dokach. W połączeniu z systemami lokalizacji (np. beacony, RFID, indukcja w posadzce) pozwala to utrzymać sensowną prędkość przejazdu tam, gdzie jest miejsce, i automatycznie „uspokoić” ruch tam, gdzie spotykają się różne strumienie logistyczne.
Automatyzacja i systemy wsparcia w pracy reach trucków
Współpraca z WMS i terminalami pokładowymi
Reach truck, który jeździ „na papierowych zleceniach”, wykorzystuje zaledwie część swojego potencjału. Dopiero spięcie z systemem WMS i terminalami pokładowymi (RF, tablet, panel dotykowy) otwiera drogę do realnej optymalizacji.
W podstawowym wariancie WMS:
przypisuje konkretnemu wózkowi zadania z priorytetem,
podpowiada najkrótszą trasę i kolejną lokalizację,
od razu aktualizuje stan magazynowy po odłożeniu lub pobraniu palety.
W bardziej zaawansowanym scenariuszu system bierze pod uwagę aktualne położenie reach trucków, ich obciążenie i stan baterii, żeby lepiej rozdzielać zlecenia. Znika typowa sytuacja: jeden operator „zajeżdżony”, a drugi krąży półpusty między regałami.
Mit, który często blokuje takie wdrożenia: „to się opłaca tylko w gigantycznych magazynach”. Rzeczywistość jest taka, że już przy kilku reach truckach na zmianie WMS z sensownym algorytmem kolejkowania zleceń potrafi skrócić martwe przebiegi o kilkanaście procent. Różnica robi się widoczna zwłaszcza wtedy, gdy wózki obsługują kilka stref magazynowych, a nie jeden, prosty układ regałów.
Systemy pozycjonowania i nawigacji po regałach
Przy wyższych regałach manualne „szukanie” właściwego poziomu i gniazda potrafi zjeść zaskakująco dużo czasu. Dlatego rośnie popularność systemów pozycjonowania zintegrowanych z reach truckiem.
W praktyce działają one w kilku wariantach:
półautomatyczne pozycjonowanie wysokości – operator wybiera poziom na panelu, a maszt zatrzymuje się dokładnie na zadanej wysokości,
„mapa” regałów w systemie – wózek wie, na jakiej alejce i w jakim polu się znajduje, co minimalizuje pomyłki lokalizacyjne,
integracja z czytnikiem kodów – potwierdzenie właściwej lokalizacji po odczycie etykiety regału lub palety.
Tego typu rozwiązania wyraźnie redukują ilość „próbek” przy wjeżdżaniu w gniazdo, szczególnie na najwyższych poziomach. Operator zamiast kilku korekt ruchu masztu i jazdy do przodu/tyłu często wykonuje jedną, precyzyjną operację. Efekt uboczny – spada liczba drobnych uszkodzeń regałów i towaru.
Kamery, czujniki i automatyczne ograniczenia
Kolejną grupę stanowią systemy wizualne i bezpieczeństwa. W reach truckach, które sięgają powyżej 8–9 metrów, kamera na widłach przestaje być „gadżetem”, a staje się normalnym narzędziem pracy. Dobrze zestrojony zestaw (kamera + monitor w odpowiednim miejscu) pozwala operatorowi odłożyć ładunek bez ciągłego wychylania się i zerkania „na czuja” między sekcjami masztu.
Do tego dochodzą czujniki:
obecności osoby na fotelu i prawidłowego zapięcia pasa,
prędkości i przechyłu – wózek sam redukuje prędkość przy zbyt gwałtownych manewrach z ładunkiem na maszcie,
zbliżeniowe – wykrywanie przeszkód lub pieszych w najbardziej newralgicznych strefach.
Mit: „im więcej elektroniki, tym większe ryzyko przestojów”. Prawda jest bardziej zniuansowana – o awaryjności decyduje jakość konkretnego rozwiązania i serwisu. Dobrze dobrane systemy zabezpieczeń rzadko są źródłem przestojów, za to niemal zawsze ograniczają koszty związane z drobnymi stłuczkami, uszkodzonymi regałami i reklamacjami klientów wynikającymi z uszkodzeń towaru.
Źródło: Pexels | Autor: Richard REVEL
Zarządzanie flotą reach trucków
Telematyka, monitoring i analiza wykorzystania
Gdy reach trucków jest więcej niż dwa–trzy, zarządzanie „na oko” szybko się sypie. Pojawiają się pytania: który wózek jest najbardziej obciążony, kto generuje najwięcej incydentów, ile tak naprawdę godzin maszyny pracują pod obciążeniem, a ile stoją?
Systemy telematyczne montowane na reach truckach zbierają takie dane automatycznie. Z punktu widzenia ekonomii floty liczą się przede wszystkim:
godziny pracy pod obciążeniem vs czas jałowy,
liczba i charakter zdarzeń (uderzenia, gwałtowne hamowania, przekroczenia prędkości),
wykorzystanie poszczególnych wózków – czy niektóre stoją niemal bezużyteczne, bo „wszyscy lubią jeździć jednym modelem”.
Na tej podstawie można podejmować decyzje o:
przesunięciu części zadań między zmianami,
zmianie konfiguracji magazynu,
rotacji operatorów między wózkami, żeby równiej zużywać flotę.
Jeden z praktycznych efektów wdrożenia telematyki, który często zaskakuje zarządzających: okazuje się, że firma nie potrzebuje kolejnego reach trucka, tylko lepszego planowania pracy istniejących maszyn. „Wiecznie zajęty” wózek bywa po prostu niewłaściwie wykorzystywany w godzinach szczytu, podczas gdy inny stoi bezczynnie w innej strefie magazynu.
Polityka przydziału wózków i kompetencje operatorów
Zarządzanie flotą to także sposób, w jaki reach trucki są przydzielane ludziom. Model „każdy jeździ wszystkim” daje elastyczność, ale utrudnia egzekwowanie odpowiedzialności za stan maszyny. Z kolei stałe przypisanie wózka do operatora zwiększa dbałość o sprzęt, ale zmniejsza możliwości szybkiego przesuwania zasobów między strefami.
Rozsądny kompromis to:
podział floty na „wózki zespołowe” – przypisane do konkretnej strefy lub brygady,
jasne reguły przekazywania wózka między zmianami (protokół zdawczo‑odbiorczy, szybka kontrola stanu),
ewidencja, kto pracował na danym reach trucku w momencie ewentualnego zdarzenia.
Równie ważna jest struktura szkoleń. Mit: „raz wyszkolony operator poradzi sobie na każdym reach trucku”. Różnice w ergonomii, logice działania joysticków czy reakcjach masztu są na tyle duże, że krótkie szkolenie stanowiskowe przy zmianie modelu potrafi oszczędzić wiele nerwów i kilka stłuczonych belek regałowych. Zwłaszcza gdy wchodzą do gry bardziej zaawansowane systemy wsparcia – bez ich omówienia część załogi po prostu je wyłączy lub będzie omijać.
Obsługa techniczna, przeglądy i części zamienne
O ile przy zwykłym wózku czołowym niektórzy pozwalają sobie na „przeciąganie” przeglądów, o tyle przy reach truckach bywa to znacznie bardziej ryzykowne. Duże wysokości, skomplikowany maszt i intensywna eksploatacja sprawiają, że regularny serwis ma bezpośredni wpływ nie tylko na koszty, ale i bezpieczeństwo.
Przy wyborze dostawcy reach trucków warto sprawdzić:
dostępność serwisu – czas reakcji i liczba własnych techników w regionie,
dostęp do części zamiennych – czy są magazynowane lokalnie, czy trzeba czekać tygodniami na dostawę,
możliwość serwisu w oknach między zmianami – żeby ograniczyć przestoje w godzinach szczytu.
Dobrą praktyką jest także standaryzacja floty – mniejsza liczba różnych modeli i wersji oznacza mniej typów części na magazynie technicznym i prostsze szkolenie serwisantów. Z punktu widzenia ekonomii to często niedoceniony czynnik: dwie floty o tej samej liczbie wózków mogą mieć kompletnie różne koszty utrzymania tylko dlatego, że jedna jest „zlepkiem” wszystkiego, co udało się kiedyś kupić, a druga jest konsekwentnie budowana w oparciu o kilka modeli.
Perspektywa operatora – ergonomia a realna wydajność reach trucka
Stanowisko pracy i zmęczenie na koniec zmiany
Reach truck pracuje tam, gdzie operator spędza wiele godzin w dość monotonnym, ale wymagającym skupienia środowisku. Ergonomia nie jest więc „miłym dodatkiem”, tylko jednym z głównych czynników wpływających na wydajność.
Na co operatorzy zwracają uwagę po kilku miesiącach, a nie tylko w czasie krótkiego testu?
układ joysticków – czy można sterować masztami i jazdą bez ciągłego zmieniania chwytu,
widoczność „na boki” – szczególnie przy manewrowaniu w strefach przeładunkowych,
hałas i wibracje – po kilku godzinach różnica między modelami staje się wyraźnie odczuwalna.
Mit: „operator i tak się przyzwyczai, ważne żeby wózek miał dobry udźwig”. W praktyce „przyzwyczajenie się” często oznacza spadek tempa pracy pod koniec zmiany, większą skłonność do błędów i gorszą motywację do pozostania w firmie. Przy obecnym rynku pracy magazynowej ignorowanie ergonomii jest najprostszą drogą do wysokiej rotacji i ciągłego „wdrażania nowych”.
Intuicyjne sterowanie i widoczność przy dużych wysokościach
Przy reach trucku operator większość pracy wykonuje „z głową w górze” – dosłownie i w przenośni. Dlatego tak duże znaczenie ma układ masztu, osłon i kamer. Niby każdy producent chwali się „doskonałą widocznością”, ale dopiero próba odkładania palet na 10–11 metrów pokazuje, czy operator widzi widły, czy tylko domyśla się ich położenia. Dobre rozwiązania minimalizują zasłonięte pola między sekcjami masztu, a monitor z podglądem z kamery jest ustawiony tak, aby wystarczyło lekkie zerknięcie, zamiast skręcania całej sylwetki.
Sterowanie też nie może być zaskakujące. Mit: „jak jest więcej funkcji na joysticku, to wózek jest nowocześniejszy”. W praktyce nadmiar przełączników w jednym miejscu oznacza większe ryzyko pomyłki pod koniec zmiany, kiedy koncentracja spada. Intuicyjny układ (jedna ręka „od jazdy”, druga „od masztu”), logiczne kierunki ruchów oraz wyraźne, ale nieagresywne sygnały dźwiękowe przy przekroczeniu parametrów – to drobiazgi, które przekładają się na tempo pracy i liczbę błędów.
Do tego dochodzi kwestia synchronizacji ruchów masztu. Bardziej zaawansowane reach trucki potrafią automatycznie koordynować wysuw, podnoszenie i pochył, tak aby ładunek „płynął” po ograniczonym torze, bez nagłych szarpnięć. Część osób obawia się, że takie systemy „zabierają kontrolę” doświadczonym operatorom, ale zwykle po kilku dniach pracy większość z nich nie chce wracać do prostszych maszyn – bo mogą skupić się na strategii odkładania, a nie na ciągłym korygowaniu masztu.
Z perspektywy firmy dopasowanie ergonomii, widoczności i logiki sterowania do realnych zadań magazynu ma taki sam wpływ na wynik finansowy, jak udźwig czy prędkość jazdy. Reach truck, który „na papierze” jest mocny, ale w praktyce męczy operatorów i wymusza wolniejszą, ostrożniejszą jazdę, może przegrywać z pozornie słabszym, ale lepiej przemyślanym modelem. Przy rosnących wymaganiach wobec logistyki to właśnie takie niuanse decydują, czy reach truck będzie kosztownym gadżetem, czy faktycznym narzędziem do szybkiego, bezpiecznego i przewidywalnego procesu magazynowego.
Integracja reach trucków z procesem magazynowym i IT
Współpraca z WMS i zleceniami pracy
Reach truck osiąga pełnię możliwości dopiero wtedy, gdy jest spięty z systemem zarządzania magazynem (WMS). Chodzi nie tylko o wyświetlanie zleceń na terminalu, ale o realne sterowanie ruchem wózka przez system zleceń i priorytetów.
Podstawowe elementy takiej integracji to:
elektroniczne zlecenia pracy na terminalu zamiast papierowych list kompletacyjnych,
dynamiczne przydzielanie zadań do najbliższego wolnego reach trucka, a nie „stałe trasy” na wyczucie brygadzisty,
rejestrowanie czasu realizacji poszczególnych typów zleceń (np. odkładanie vs kompletacja), co później pozwala realnie policzyć wydajność.
Mit: „operator wie lepiej, co teraz zrobić, niż komputer”. Rzeczywistość jest taka, że przy jednej zmianie i małej hali faktycznie „lokalna wiedza” działa, ale przy kilku zmianach i rotacji operatorów to WMS „pamięta” więcej niż jakikolwiek pracownik. Bez cyfrowego śladu zlecenia trudno później analizować, gdzie faktycznie ginie czas.
Integracja z systemem lokalizacji i nawigacją magazynową
Coraz częściej reach trucki wyposażane są w systemy lokalizacji wewnętrznej (RFID, znaczniki w posadzce, beacony, systemy kamer). Ich zadanie jest proste: pomóc wózkowi „wiedzieć, gdzie jest” oraz automatycznie powiązać pozycję wózka z lokalizacją magazynową.
Takie rozwiązania wspierają m.in.:
automatyczne potwierdzenie lokalizacji – operator nie musi wpisywać ręcznie adresu regału, system sam kojarzy odkładanie z konkretną półką,
nawigację do lokalizacji – wskazywanie najkrótszej trasy i informowanie o zbliżaniu się do celu,
kontrolę poprawności – sygnał, że próba odłożenia ładunku następuje w niewłaściwej lokalizacji.
Mit: „nawigacja jest potrzebna tylko w ogromnych, w pełni zautomatyzowanych centrach logistycznych”. W praktyce nawigacja zaczyna robić różnicę już tam, gdzie mamy gęste regały i dużą rotację pracowników. Nowa osoba z takim wsparciem dochodzi do sensownej wydajności w kilka dni, a nie w kilka tygodni.
Integracja z innymi typami wózków i strefami
Reach truck rzadko działa w próżni. Zwykle współpracuje z:
wózkami czołowymi w strefie przyjęć i wysyłek,
wózkami VNA lub systemowymi w bardzo wąskich korytarzach,
wózkami kompletacyjnymi w niskich strefach lub na poziomie posadzki.
Logiczne zaprojektowanie granic tych stref robi różnicę w codziennej pracy. Przykładowo: jeśli reach truck musi często wyjeżdżać na plac, żeby „pomóc” wózkom czołowym, to znaczy, że proces przyjęcia jest źle podzielony. Z drugiej strony, gdy VNA stoją, bo reach trucki nie nadążają z odkładaniem lub pobieraniem palet buforowych, wąskie korytarze stają się wąskim gardłem całej operacji.
Rozsądny układ to taki, w którym reach truck:
ma jasno zdefiniowaną strefę odpowiedzialności,
otrzymuje zlecenia w kolejności minimalizującej puste przebiegi,
nie jest „łatającym dziury w procesie” tylko dlatego, że „tym wózkiem da się zrobić wszystko”.
Źródło: Pexels | Autor: Chanaka E
Bezpieczeństwo pracy z reach truckiem w praktyce
Stabilność przy dużych wysokościach i miękka posadzka
Reach truck operuje wysoko, więc temat stabilności nie może kończyć się na tabelce z udźwigiem. Na zachowanie wózka wpływa m.in. jakość posadzki. Minimalne nierówności, które przy wózku czołowym są jedynie irytujące, przy reach trucku potrafią skutkować „kołysaniem” masztu na kilku metrach.
Do analizy bezpieczeństwa warto włączyć:
rzeczywisty stan podłoża w korytarzach wysokiego składowania (szczeliny dylatacyjne, koleiny, naprawy punktowe),
weryfikację parametrów regałów pod kątem dynamicznych obciążeń i dopuszczalnych odchyłek.
Jeżeli przy testach demo maszt wchodzi na pełną wysokość „jak po sznurku”, a u klienta nagle zaczyna się kołysanie – zwykle winna jest posadzka, a nie sam wózek. Lepiej to odkryć przy jednym wózku testowym niż przy całej nowej flocie.
Ograniczenia prędkości i strefy bezpieczeństwa
Nowoczesne reach trucki oferują rozbudowane profile prędkości. Chodzi zarówno o prędkość jazdy, jak i podnoszenia czy wysuwu masztu. Wielu użytkowników zatrzymuje się na ustawieniach fabrycznych, a to często błąd.
Rozsądnym podejściem jest:
zdefiniowanie trybów pracy – np. „kompletacja na niższych poziomach” vs „praca powyżej 8 metrów”,
automatyczne redukowanie prędkości po przekroczeniu określonej wysokości masztu,
wdrożenie stref zwolnień – w okolicach bram, skrzyżowań korytarzy, przejść dla pieszych.
Mit: „im szybciej pojedzie wózek, tym więcej zrobi”. Rzeczywistość jest taka, że po kilku drobnych stłuczkach i jednym poważniejszym incydencie operatorzy i tak zaczynają jeździć ostrożniej. Dopasowane ograniczenia prędkości sprawiają, że średnia wydajność jest wyższa, bo praca jest bardziej płynna, bez nagłych zahamowań i „odskakiwania” od zagrożeń.
Strefy piesze i widoczność ogólna w magazynie
Reach truck ma wysoką kabinę i maszt, więc operator często ma ograniczoną widoczność „tuż przed nosem”. Nawet najlepsze lustra i kamery nie zastąpią dobrze zaprojektowanych ciągów pieszych.
Warto przeanalizować:
czy przejścia dla pieszych nie przecinają najbardziej ruchliwych korytarzy roboczych reach trucków,
czy punkty kompletacji ręcznej nie są zlokalizowane w miejscach typowych skrótów dla wózków,
czy system oświetlenia i sygnalizacji (światła ostrzegawcze, „blue spoty”, syreny) realnie poprawia widoczność, a nie tylko „wygląda nowocześnie”.
Drobny przykład z praktyki: po przesunięciu stanowiska foliowania palet o kilka metrów i wydzieleniu prostą barierką, liczba „bliskich spotkań” reach trucków z pracownikami spadła niemal do zera. Żaden dodatkowy system na wózku nie przyniósłby tak dużego efektu tak małym kosztem.
Planowanie rozwoju floty reach trucków
Strategia: kupować, wynajmować czy miksować?
Przy reach truckach dylemat „zakup vs wynajem” jest szczególnie wyraźny, bo mówimy o sprzęcie droższym niż prosty wózek czołowy. Nie ma jednej dobrej odpowiedzi, ale da się przyjąć kilka praktycznych zasad.
Zakup zwykle ma sens, gdy:
zmienność wolumenów jest stosunkowo niewielka,
planowane jest wielolecie wykorzystania wózka w podobnym profilu pracy,
firma ma stabilny dostęp do serwisu i budżet na przeglądy.
Wynajem długoterminowy wygrywa, gdy:
profil biznesu jest dynamiczny, a layout magazynu może się zmieniać,
potrzebna jest wysoka elastyczność liczby wózków (np. sezonowość),
firma chce zabezpieczyć ryzyko techniczne w stałej racie, a nie przez nieprzewidywalne koszty napraw.
Często optymalnym rozwiązaniem jest miks: rdzeń floty w posiadaniu firmy, a nadwyżki sezonowe na wynajmie. Pozwala to urealnić obłożenie podstawowych reach trucków, a przy skokach zapotrzebowania dołożyć kilka maszyn bez wiązania się na lata.
Cykl życia reach trucka i moment wymiany
Mit: „jeśli wózek jeszcze jeździ, to wymiana to fanaberia”. W realnym magazynie reach truck po kilku latach intensywnej pracy może formalnie działać, ale:
częściej stoi w serwisie,
ma coraz większą liczbę drobnych awarii utrudniających planowanie pracy,
jest mniej lubiany przez operatorów, co przekłada się na niższe wykorzystanie.
Przydatnym kryterium jest koszt na przepracowaną godzinę (TCO/h). Jeżeli po kilku latach widzimy, że:
koszt obsługi technicznej na godzinę rośnie,
dostępność części spada, a czas oczekiwania na naprawy rośnie,
zużycie energii jest wyraźnie wyższe niż w nowych modelach,
to często bardziej opłaca się wymienić wózek na nowy lub młodszy używany niż „dokładać” do starego. Zwłaszcza gdy do gry wchodzą kwestie bezpieczeństwa – luz na masztach, wysłużone elementy układu podnoszenia czy niedziałające już optymalnie systemy bezpieczeństwa.
Testy porównawcze i pilotaż przed większą inwestycją
Przy większych projektach (np. wymiana całej floty reach trucków) dobrze sprawdza się pilotaż z kilkoma różnymi modelami. Nie chodzi o krótką prezentację na placu, tylko o realną pracę w magazynie przez kilka tygodni.
Podczas takiego testu warto mierzyć:
wydajność operacyjną – np. liczba operacji odkładania/pobierania na zmianę przy podobnym obłożeniu,
liczbę zdarzeń – uderzenia, awaryjne hamowania, przekroczenia prędkości (z systemu telematycznego),
subiektywne opinie operatorów – zebrane w ustrukturyzowany sposób, a nie na zasadzie „podoba się/nie podoba”.
Typowy błąd: wybór wózka wyłącznie na podstawie oferty cenowej i jednego dnia demo. Po dwóch tygodniach intensywnej pracy potrafi wyjść na jaw, że droższy model realnie robi więcej operacji na zmianę, bo operatorzy mniej się męczą i chętniej na nim jeżdżą. Różnica w zakupie może się zwrócić w bardzo krótkim czasie.
Reach truck w logistyce e‑commerce i szybkiego obrotu
Specyfika wysokich rotacji i krótkich serii SKU
W e‑commerce reach truck często pracuje w środowisku, gdzie:
duża część pozycji to krótkie serie,
alokacja towaru na regałach zmienia się bardzo dynamicznie,
wiele operacji to szybkie dosypywanie lub zasilanie stref kompletacji.
W takiej konfiguracji znaczenia nabierają:
szybkie cykle podnoszenia i wysuwu, które nie męczą operatora,
sprawne zawracanie w wąskich korytarzach z dużą liczbą innych wózków,
Wysoka rotacja ludzi w e‑commerce dodatkowo wymusza, żeby reach truck był możliwie intuicyjny. Jeżeli szkolenie na stanowisku trwa kilka godzin zamiast kilku dni, a nowa osoba szybko „łapie” logikę sterowania, ryzyko błędów przy dużym tempie rośnie dużo wolniej.
Połączenie reach trucka z procesem kompletacji
W magazynach szybkiego obrotu reach truck często pełni rolę „cichego bohatera z tyłu sceny” – zasila strefy kompletacyjne, dba o dostępność pełnych palet, przestawia zapasy między poziomami. Źle zaprojektowany proces powoduje, że kompletacja stoi, bo reach truck „nie nadążył z uzupełnieniem”.
Sporo kłopotów rozwiązuje:
jasny podział zadań – osobne reach trucki do zadań „back‑of‑house” (przesunięcia, uzupełnianie) i inne do bezpośredniej współpracy z kompletacją,
bufory palet przy strefach kompletacyjnych – tak, by reach truck nie musiał co chwilę wjeżdżać w gęsto obsadzoną ludźmi strefę,
czytelne priorytety z WMS – reach truck nie „gasi pożarów”, tylko realizuje dobrze ułożoną kolejkę zadań z wyprzedzeniem względem kompletacji,
spójne slotowanie towaru – produkty o podobnej rotacji i gabarytach w tych samych alejkach, tak by wózek nie tracił czasu na ciągłe przeskoki po magazynie.
Częsty mit w e‑commerce: „najważniejsze są pickery, reszta się dostosuje”. W praktyce to właśnie reach truck decyduje, czy strefa kompletacji ma czym pracować po kilku godzinach dużego ruchu. Jeżeli proces zasilania jest zaprojektowany na styk, to nawet świetnie wyszkolona ekipa kompletacyjna będzie mieć przestoje, a menedżerowie zaczną „łatać” system ręcznymi interwencjami.
Dobry efekt daje spięcie reach trucków z systemem zleceń tak, aby operator widział nie tylko bieżące zadanie, ale też kolejkę i priorytety. Wtedy może logicznie łączyć kilka ruchów w jednym przejeździe: przy okazji odkładania pełnej palety zabiera z sąsiedniego poziomu zwroty albo przenosi towar bliżej strefy szybkiej kompletacji. Bez takiego wglądu reach truck zamienia się w „taksówkę na telefon” i ciągle jeździ „na pusto” po całym magazynie.
Rzeczywistość obala też przekonanie, że w e‑commerce najlepiej sprawdzą się wyłącznie bardzo szybkie, „sportowe” reach trucki. Przy intensywnym ruchu ludzi i innych wózków większą przewagę daje stabilne prowadzenie, dobra ergonomia i przewidywalne przyspieszenie, niż rekordowa prędkość jazdy. Szybszy o 1–2 km/h wózek, który częściej stoi po drobnych szkodach lub denerwuje mniej doświadczonych operatorów, w bilansie wychodzi gorzej niż nieco wolniejszy, ale „idiotoodporny” model.
Dobrze dobrany i sensownie wkomponowany w proces reach truck potrafi wycisnąć z tej samej kubatury magazynu znacznie więcej – bez stawiania nowych regałów i zatrudniania kolejnej zmiany. Tam, gdzie decyzje zakupowe i organizacyjne opierają się na faktach, a nie na utartych przekonaniach, reach truck staje się nie kosztem, tylko jednym z bardziej opłacalnych aktywów w całym łańcuchu logistyki.
Najczęściej zadawane pytania (FAQ)
Czym dokładnie jest wózek widłowy reach truck i do czego służy?
Reach truck to elektryczny wózek magazynowy z wysuwanym masztem, przeznaczony głównie do pracy w wysokich regałach i wąskich korytarzach. Operator podjeżdża blisko regału, wysuwa maszt po paletę, a potem „chowa” ładunek nad środkiem wózka, co poprawia stabilność i skraca całkowitą długość zestawu.
W praktyce reach truck jest „specjalistą od wnętrza magazynu”: obsługuje europalety, pojemniki i standardowe jednostki ładunkowe na wysokościach nawet kilkunastu metrów, ale tylko na równej, gładkiej posadzce. Nie jest to sprzęt do pracy na placu, rampach terenowych czy zniszczonym betonie.
Czym reach truck różni się od zwykłego wózka widłowego czołowego?
Najważniejsze różnice to wysuwany maszt, mniejszy promień skrętu i boczna pozycja operatora. Wózek czołowy ma sztywny maszt na stałej odległości przed wózkiem, większy prześwit i opony przystosowane także do pracy na zewnątrz – jest bardziej uniwersalny, ale mniej zwrotny w wąskich alejkach.
Reach truck jest „przywiązany” do równej posadzki i wysokich regałów, za to w takim środowisku jest dużo wydajniejszy niż czołówka. Typowy scenariusz: czołowy pracuje na rampie i placu, a reach truck obsługuje środek magazynu. Mit, że reach truck może zastąpić każdy wózek, kończy się zwykle frustracją operatorów i logistyków.
Kiedy inwestycja w reach truck się opłaca?
Reach truck zaczyna się opłacać, gdy magazyn realnie „idzie w górę” i ma sensownie zaprojektowane, dość wąskie korytarze. Próg, przy którym przewaga nad wózkiem czołowym staje się wyraźna, to zwykle regały od około 7–8 metrów wzwyż oraz wysoka gęstość składowania (dużo miejsc paletowych na małej powierzchni).
Ekonomika szybko się psuje, jeśli wysokie poziomy służą tylko jako sporadycznie używany „strych” na nadwyżki. Jeżeli jednak górne poziomy są regularnie rotowane, reach truck, który bezpiecznie sięga na 10–12 metrów, realnie skraca operacje, zmniejsza liczbę kursów i ogranicza ryzyko uszkodzeń towaru.
Do jakich branż i typów magazynów reach truck pasuje najlepiej?
Reach truck najlepiej sprawdza się w magazynach wysokiego składowania, które pracują głównie wewnątrz hali: centra dystrybucyjne, FMCG, e-commerce, firmy farmaceutyczne, kosmetyczne, logistyczne, magazyny chłodnicze i mroźnie (w wersjach przystosowanych termicznie). Wspólny mianownik: składowanie paletowe lub w pojemnikach i duże wykorzystanie wysokości.
Rzadko stosuje się go tam, gdzie dominuje praca na zewnątrz, przeładunki z placu lub niestandardowe, bardzo długie ładunki – w takich miejscach lepiej sprawdzają się wózki czołowe lub boczne. Mit, że reach truck „załatwi wszystko”, w zderzeniu z magazynem z dużą częścią operacji na placu szybko wychodzi na jaw.
Czy reach truck może pracować na zewnątrz magazynu lub na nierównej posadzce?
Reach truck jest projektowany przede wszystkim do pracy na gładkiej, równej posadzce magazynowej. Ma małe koła, niski prześwit i układ zawieszenia, który nie lubi dziur, garbów ani dużych spadków. Jazda po zniszczonym betonie, kostce brukowej czy na zewnątrz budynku to proszenie się o awarie i problemy ze stabilnością.
Jeśli wózek ma regularnie wyjeżdżać na plac, pod rampy z dużymi różnicami poziomów lub radzić sobie z kałużami i błotem, bezpieczniej wybrać wózek czołowy. Reach truck w takim scenariuszu może „dać radę” przez chwilę, ale kosztem szybkiego zużycia i ryzyka wypadku.
Jakie wymagania musi spełniać magazyn, aby reach truck działał efektywnie?
Żeby reach truck naprawdę miał sens, potrzebna jest nie tylko wysokość, ale i kilka technicznych warunków:
równa, stabilna posadzka bez dużych ubytków, pęknięć i garbów,
korytarze dobrane do promienia skrętu reach trucka (odpowiednio wąskie, ale zgodne z przepisami i BHP),
logiczny układ regałów i tras przejazdu, bez zbędnych krzyżówek z ruchem wózków czołowych,
system składowania, który realnie wykorzystuje górne poziomy.
Częsty błąd to kupno reach trucków do hali zbyt szerokimi alejkami i chaotycznym ruchem, gdzie część potencjału wózka zwyczajnie się marnuje. Z drugiej strony dobrze zaprojektowany, nawet średniej wielkości magazyn potrafi z reach trucków „wycisnąć” więcej niż ogromna, ale źle ułożona przestrzeń.
Czy operator z uprawnieniami na wózek czołowy poradzi sobie na reach trucku?
Formalnie wymagane są odpowiednie uprawnienia UDT do danego typu wózka, ale doświadczenie z wózkiem czołowym bardzo pomaga. Różni się jednak pozycja operatora (jazda bokiem), sposób manewrowania w wąskich alejkach i praca na dużych wysokościach, często z użyciem zaawansowanych systemów wspomagających.
Dlatego nawet doświadczony operator czołówki powinien przejść praktyczne przeszkolenie typowo „reachtruckowe” – szczególnie pod kątem oceny stabilności przy wysuniętym maszcie i pracy w gęsto zabudowanym magazynie. Mit, że „jak ktoś jeździł czołowym, to reach trucka ogarnie od ręki”, bywa przyczyną stłuczek i niepotrzebnego stresu na zmianie.